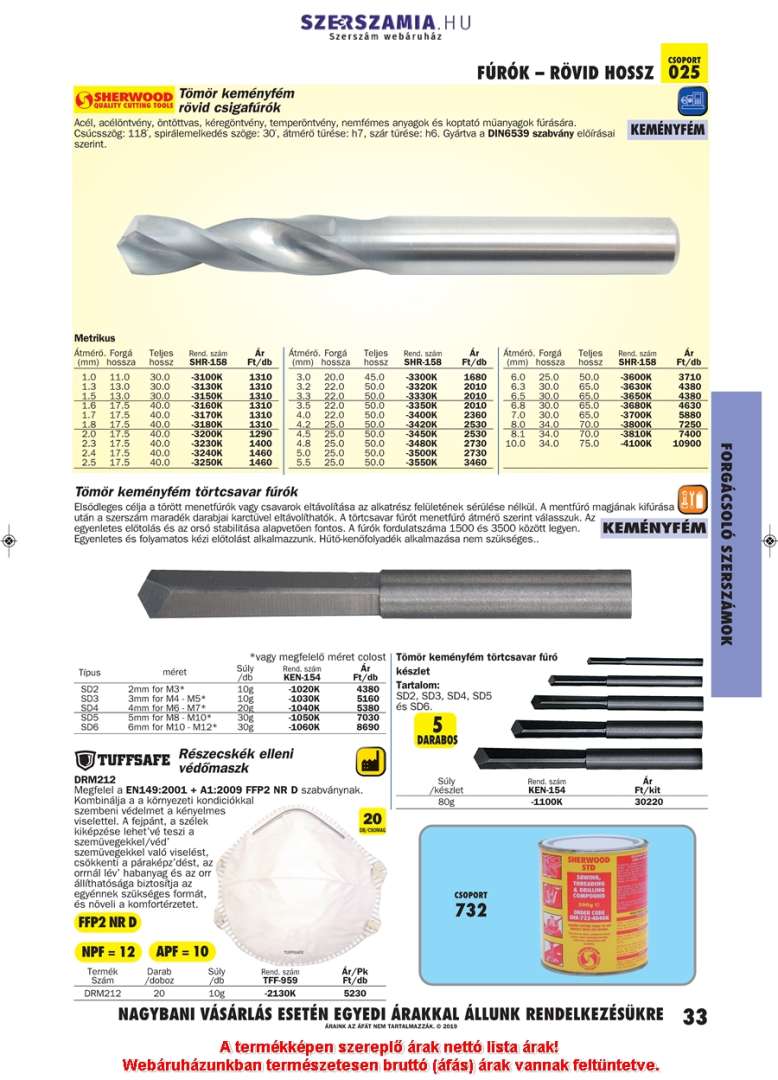
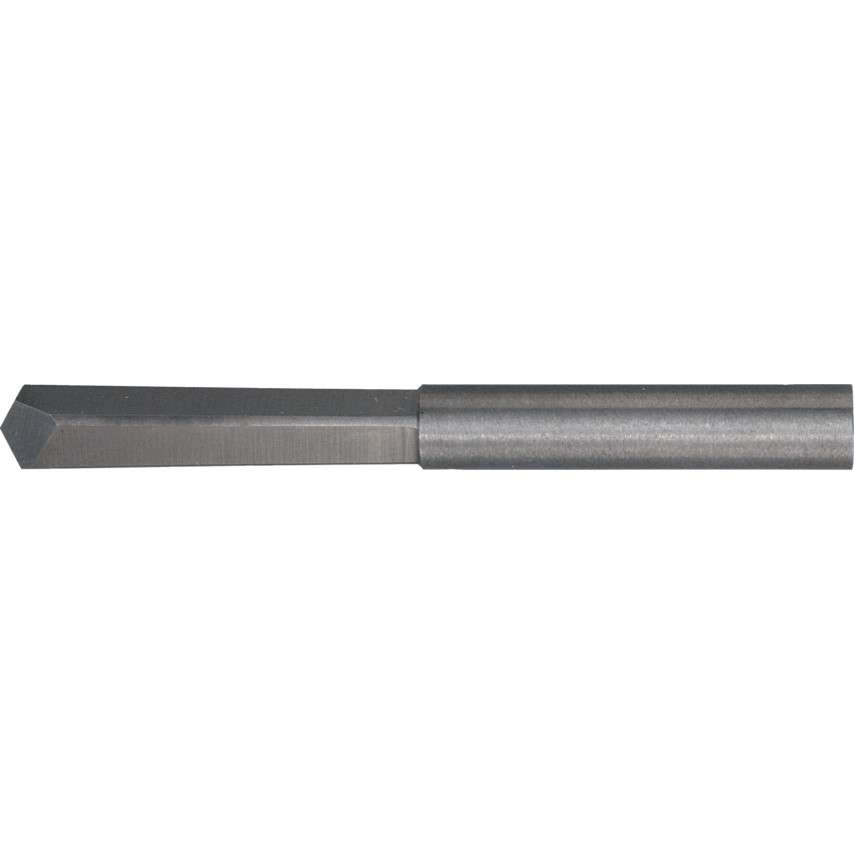
Törtcsavar fúró tömör keményfém 4mm SD4
KENNEDY
| Cikkszám | CR-KEN1541040K |
| Súly | 10 g |
| Mennyiségi egység | db |
Termék egységár: Darab: 9 942 Ft/darab, Csomag: 9 445 Ft/darab, Karton: 8 973 Ft/darab, mennyiségek vásárlása esetén.
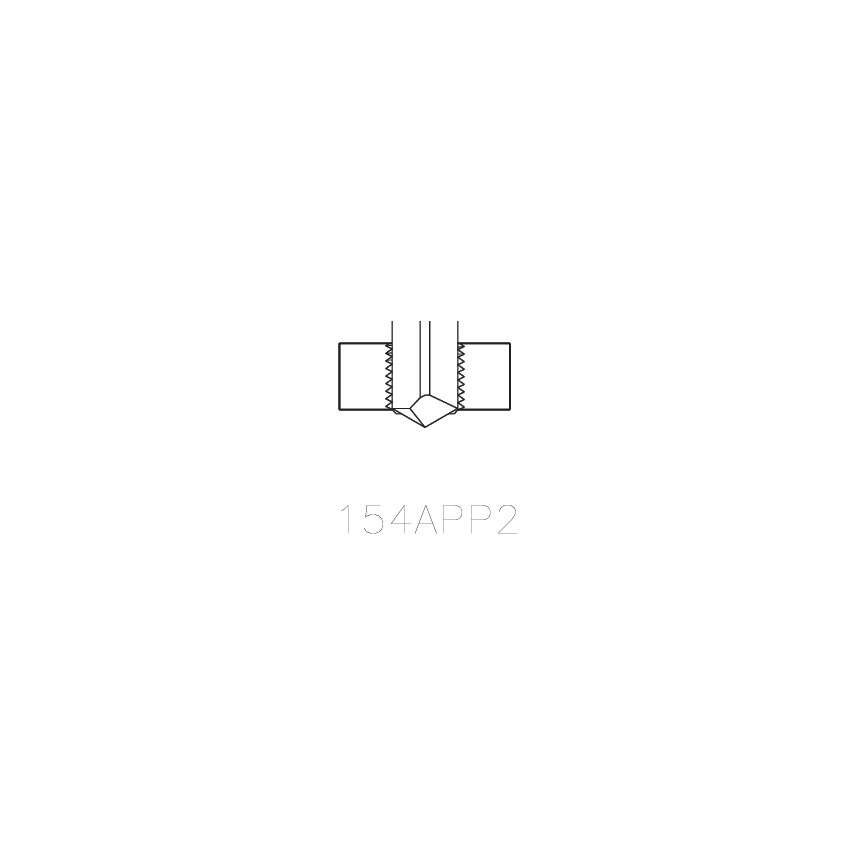
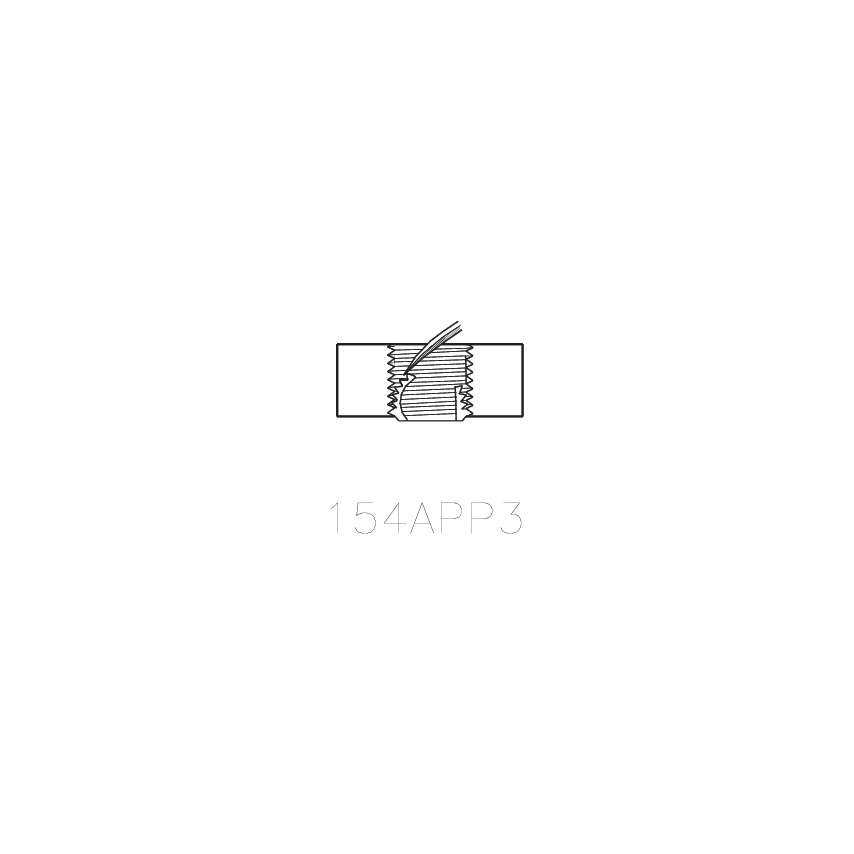
Elsődleges célja a törött menetfúrók vagy csavarok eltávolítása az alkatrész felületének sérülése nélkül. A mentfúró magjának kifúrása után a szerszám maradék darabjai karctűvel eltávolíthatók. A törtcsavar fúrót menetfúró átmérő szerint válasszuk. Az egyenletes előtolás és az orsó stabilitása alapvetően fontos. A fúrók fordulatszáma 1500 és 3500 között legyen. Egyenletes és folyamatos kézi előtolást alkalmazzunk. Hűtő-kenőfolyadék alkalmazása nem szükséges.
A termék további adatait a nagyítható képek tartalmazzák. A termékképen szereplő árak nettó árak. Webáruházunkban természetesen bruttó (áfás) árak vannak feltüntetve.
Primarily designed for removing broken taps or bolts without damaging the component surface. By drilling the core of a tap it is possible to remove the remaining pieces with a scriber. Screw Drills are also suitable for drilling other hard materials including: hardened steels, glass, stellite etc. Select screw drill as per tap diameter. Steady manual feed component and spindle stability are vital. Drills should be running between 1500 and 3500 revs/min. A steady and continuous manual feed should be applied. No cutting fluid required.
Vásárlói visszajelzések
Még nincs visszajelzés...